fr
 English
 русский
 Español
 Français
Accueil / Actualités / Actualités de l'industrie / Jonction froide d'un thermocouple : pourquoi c'est vraiment important et comment fonctionne le CJC
Actualités de l'industrie
2026-10-16
Jonction froide d'un thermocouple : pourquoi c'est vraiment important et comment fonctionne le CJC
Si vous avez déjà comparé deux thermocouples sur le même tuyau et constaté qu'ils différaient de quelques degrés, la pointe du capteur n'était probablement pas le problème. Le plus souvent, la réponse se trouve à l’autre extrémité de la boucle, dans le bornier où les fils du thermocouple rencontrent l’instrument. Ce point de connexion est la soudure froide, et une fois que vous comprenez ce qu'elle fait, la mesure du thermocouple ne ressemble plus à une conjecture.
Cet article explique ce qu'est la soudure froide, pourquoi un thermocouple ne peut pas signaler une température absolue sans elle, comment fonctionne la compensation de soudure froide dans les instruments modernes et quelles habitudes empêchent la soudure froide de gâcher discrètement vos données.
Comment un thermocouple produit une tension
Un thermocouple est constitué de deux fils de métaux différents reliés à une extrémité. Ce joint, la mesure ou la soudure chaude, est ce que vous placez dans le processus. Lorsque les deux métaux voient une différence de température entre l’extrémité jointe et les extrémités libres, l’effet Seebeck génère une petite tension, généralement des dizaines de microvolts par degré Celsius.
Le détail qui surprend est le suivant : cette tension ne correspond pas uniquement à la température de jonction mesurée. Elle correspond à la différence entre la jonction de mesure et le point où aboutissent les fils. Un thermocouple de type K produit environ 41 microvolts par degré Celsius, donc un décalage de 5 °C aux bornes se traduit par un décalage de 5 °C dans la lecture, même si le processus n'a jamais bougé.
Qu’est-ce que la soudure froide exactement ?
La soudure froide, également appelée jonction de référence, est formée à l'endroit où le thermocouple ou ses rallonges se connectent à l'instrument de lecture : un bornier de transmetteur, une entrée de contrôleur, un enregistreur de données ou un transmetteur de température.
Deux choses à ce sujet sont souvent mal comprises :
- Ce n’est pas simplement la température ambiante. Il s'agit de la température réelle de ces terminaux à ce moment-là, quels que soient les courants d'air, la chaleur du boîtier et la charge des câbles.
- Ce n’est pas toujours un endroit pratique. Chaque connexion intermédiaire réalisée avec le mauvais fil crée une jonction supplémentaire, et chacune apporte sa propre tension.
Si des vis en cuivre ou des pistes de circuit imprimé touchent les fils du thermocouple, ces points de contact font partie du circuit thermoélectrique. Maintenir la zone des bornes isotherme, c'est-à-dire que toutes les connexions sont à la même température, constitue la base physique d'une bonne conception de soudure froide.
Des bains de glace à la compensation électronique
Pendant une grande partie du siècle dernier, la jonction de référence était maintenue à une température connue de 0 °C dans un ballon de glace fondante. La tension mesurée pourrait alors être comparée directement aux tableaux publiés construits sur cette référence. C'était exact, et c'est toujours l'idée derrière les tables de thermocouples standards utilisées aujourd'hui, mais ce n'est guère pratique sur une unité pétrochimique ou à côté d'un four de traitement thermique.
Les instruments modernes résolvent le problème par voie électronique. Plutôt que de forcer la soudure froide à 0 °C, ils mesurent sa température réelle et additionnent la tension que le thermocouple aurait produite si sa référence était à 0 °C. Cette quantité ajoutée est la tension de compensation de soudure froide.
Comment fonctionne la compensation de jonction froide
A l’intérieur d’un transmetteur, d’un contrôleur ou d’une carte d’acquisition de données, le processus se décompose en trois étapes.
- Mesurez la température du terminal. Un petit capteur RTD, thermistance ou silicium se trouve à côté du bornier, aussi près de la jonction réelle que le permet la disposition.
- Convertissez cette température en une FEM de thermocouple équivalente. À l'aide de tableaux standard pour le type de thermocouple utilisé, l'instrument calcule la tension qui apparaîtrait si la jonction de mesure était à cette température aux bornes tandis que la référence restait à 0 °C.
- Ajouter et linéariser. La tension de compensation est ajoutée au signal mesuré et le total est converti via des polynômes ou des tables de recherche en une valeur de température finale.
Étant donné que la correction dépend du type de thermocouple, la compensation n'est valide que lorsque l'entrée de l'instrument, le capteur et le câblage d'extension correspondent tous. Un capteur de type K alimentant un transmetteur configuré pour le type J donne un décalage systématique qu'aucun réétalonnage ne supprimera. La compensation logicielle dans un système d'acquisition de données suit la même logique, mais le capteur de référence est souvent plus éloigné des terminaux, et c'est à cette distance que la précision est le plus facilement perdue.
Pièges courants liés à la soudure froide
La plupart des problèmes de soudure froide dont nous entendons parler se répartissent en une poignée de modèles. Le tableau ci-dessous résume ce qui ne va généralement pas et ce qui tend à le résoudre.
| Symptôme | Cause habituelle | Remède pratique |
|---|---|---|
| La lecture dérive lorsque la porte de l’armoire s’ouvre | Le bornier n'est pas isotherme ; capteur de référence non couplé thermiquement à celui-ci | Protégez les bornes des courants d'air et montez le capteur de référence contre le bloc. |
| Décalage stable que le recalibrage ne peut pas supprimer | Fil d'extension en cuivre ou alliage dépareillé créant des jonctions involontaires | Remplacez-le par une rallonge ou un fil de compensation de qualité thermocouple approprié. |
| Le décalage augmente à mesure que l'enceinte se réchauffe | Composants générateurs de chaleur montés sous les bornes | Éloignez les appareils électriques et ajoutez une coupure thermique entre les sources de chaleur et les bornes |
| Lecture de chutes ou de pics à température de processus élevée | Fil de compensation utilisé au-delà de sa température nominale ou polarité inversée | Vérifiez la polarité et la qualité du fil, et faites correspondre la valeur nominale à l'installation. |
| Deux canaux en désaccord sur des capteurs identiques | Différentes températures de borne sur une carte d'entrée multicanal | Maintenir les canaux isothermes ou utiliser un transmetteur avec compensation intégrée à chaque capteur |
Fil de rallonge et de compensation mérite une mention particulière, car c'est la partie de la boucle la plus souvent remplacée par ce qui se trouvait dans le débarras. Le câble en cuivre convient pour transporter un signal 4-20 mA, mais il ne peut pas transporter un signal de thermocouple sans créer une nouvelle jonction à chaque extrémité. Le fil de compensation est fabriqué à partir d'alliages adaptés au type de thermocouple, et sa température nominale doit couvrir le point le plus chaud qu'il traverse, y compris toute section traversant une cuve chaude ou une enveloppe de four.
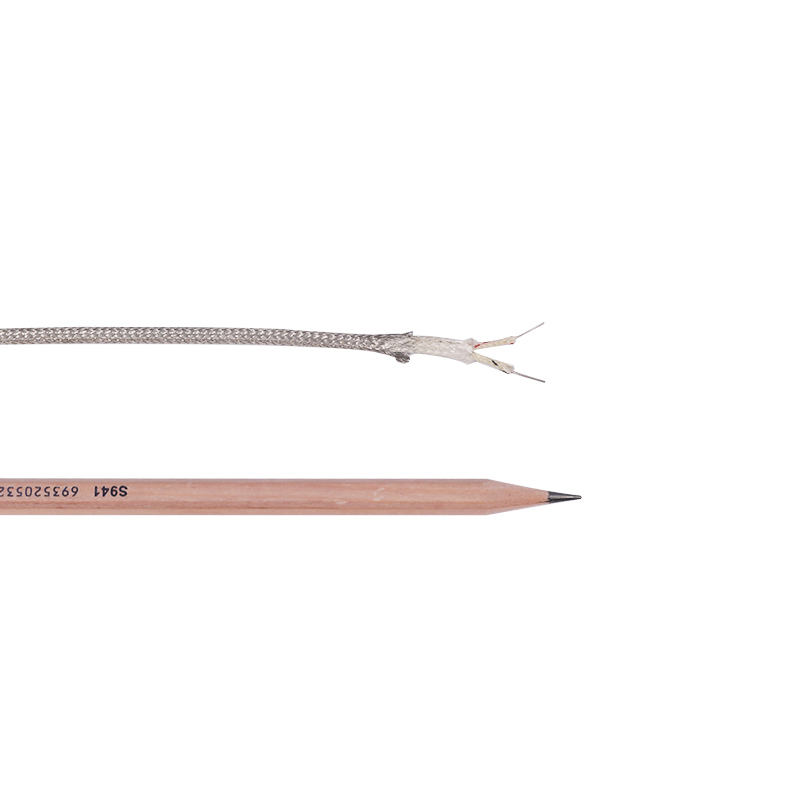 Fil de compensation de thermocouple tressé en acier inoxydable haute température en fibre de verre Pour les boucles de thermocouple, ce fil de compensation tressé en acier inoxydable isolé en fibre de verre couvre -50 à 1 600 °C et prend en charge les demandes de devis ou de PDF. Voir le produit →
Un matériel qui gère la soudure froide pour vous
L’endroit où réside effectivement la soudure froide dépend de l’endroit où vous décidez de numériser le signal. Trois dispositifs couvrent la plupart des installations industrielles :
- Câblage direct vers un contrôleur ou une carte d'entrée, avec le capteur de référence à l'intérieur de l'instrument.
- Un transmetteur monté en tête ou sur le terrain au niveau du capteur, effectuant une compensation localement et envoyant un signal 4-20 mA ou numérique à la salle de contrôle.
- Un émetteur monté sur rail dans l'armoire, pour les capteurs difficiles à atteindre.
Déplacer l'émetteur vers le capteur est souvent la plus grande amélioration disponible. Le thermocouple et son câblage d'extension deviennent plus courts, les jonctions intermédiaires disparaissent et le signal parcourt la majeure partie de la distance comme une boucle de courant robuste au lieu d'une CEM de niveau microvolt. Nos transmetteurs de température intégrés sont conçus exactement pour cette disposition, la jonction de référence étant gérée à l'intérieur du boîtier plutôt qu'à l'extrémité d'un long chemin de câble.
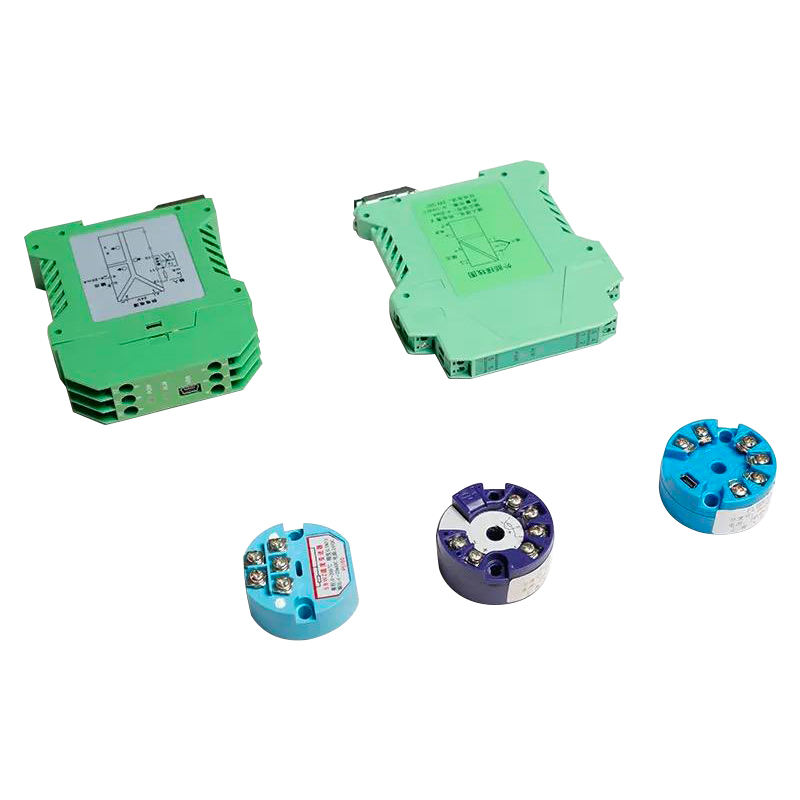 Transmetteur de température intégré avec sortie SBWR/SBWZ à deux fils 4-20 mA Les modules SBWR/SBWZ s'installent dans des boîtes de connexion de thermocouple ou de RTD, raccourcissant le câblage du capteur et produisant une sortie linéaire de 4 à 20 mA pour la mesure et le contrôle. Voir le produit →
Si vous comparez les émetteurs analogiques aux émetteurs intelligents, notre guide sur comment fonctionnent les transmetteurs de température couvre les classes de précision, la dérive et les critères de sélection plus en détail.
Des habitudes pratiques pour une soudure froide fiable
Pendant l'installation
- Conservez chaque connexion de borne d'un thermocouple à l'intérieur d'une seule zone isotherme au lieu de la diviser en deux blocs.
- Ne montez pas de borniers ou de transmetteurs directement au-dessus des contacteurs, des variateurs ou des alimentations.
- Utilisez du fil de qualité thermocouple, respectez sa température nominale et vérifiez la polarité avant de serrer.
- Protégez les terminaux du flux d’air direct et de la lumière du soleil, en particulier dans les boîtiers extérieurs.
En service
- Vérifiez la boucle par rapport à une référence connue, telle qu'un calibrateur à bloc sec ou une entrée millivolt simulée.
- Inspectez les bornes pour déceler toute oxydation et resserrez-les après les premiers cycles thermiques d'une nouvelle installation.
- Enregistrer la température de l'armoire ainsi que les lectures du processus ; la dérive saisonnière dans un processus stable pointe généralement vers l'enceinte et non vers le capteur.
Du côté de la commande, un contrôleur doté d'une gestion saine des jonctions de référence décharge l'opérateur de ce travail. Nos contrôleurs de température numériques PID compacts acceptent directement les entrées de thermocouple et gèrent la soudure froide en interne, ce qui simplifie la construction et la maintenance des petits skids, incubateurs et fours.
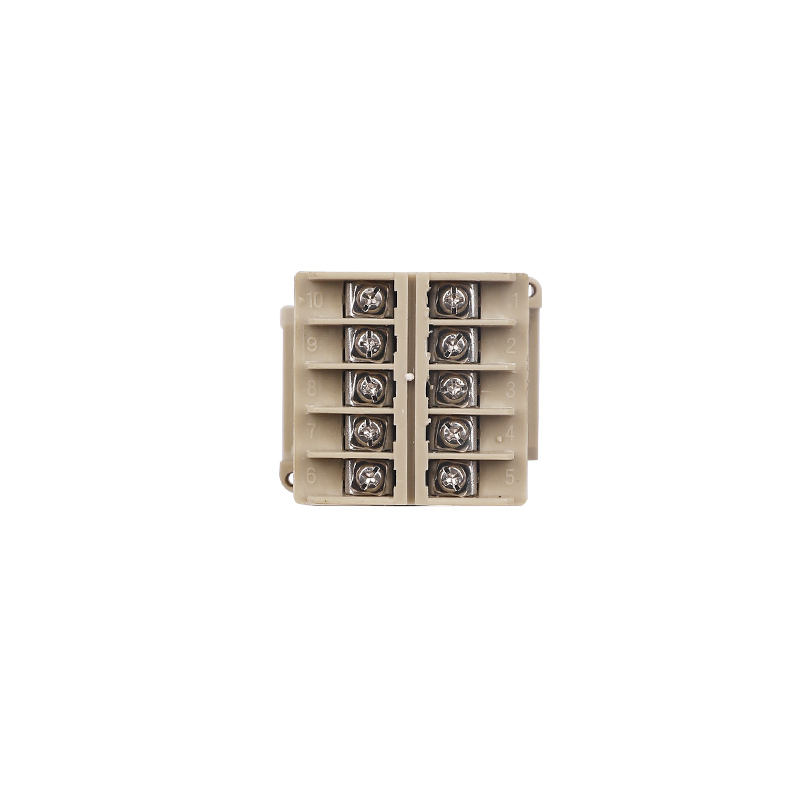 Contrôleur de température PID numérique compact xmtg1001 avec gestion interne des jonctions froides Pour les petits skids, incubateurs ou fours, ce contrôleur 48×48 mm accepte les entrées thermocouple et gère la jonction de référence en interne avec sortie relais. Voir le produit →
Traiter la boucle comme un seul système
Le comportement de la soudure froide constitue une partie d’une boucle de mesure, et le reste de la boucle mérite la même attention. Le type de capteur, le matériau de la gaine, le tube de protection, la méthode de montage et le cheminement du câble interagissent tous, et un transmetteur parfaitement compensé ne peut pas sauver un thermocouple installé là où il ne survivra pas. Dans les usines pétrochimiques, un thermocouple étanche et résistant à l'usure associé à un fil de compensation correctement évalué compte généralement plus qu'une petite différence dans la précision du catalogue. Dans les processus à haute température, les capteurs platine-rhodium et tungstène-rhénium assurent la fiabilité de la jonction de mesure là où les types de métaux de base ne dureraient pas. Vous pouvez voir comment ces combinaisons s'assemblent à travers notre pages d'applications industrielles .
Rien de tout cela ne doit être compliqué. Acceptez qu'un thermocouple rapporte une différence plutôt qu'une valeur absolue, donnez à la jonction de référence une maison stable et isotherme, utilisez un fil qui correspond au capteur et laissez un émetteur ou un contrôleur bien spécifié gérer l'arithmétique. Faites ces quatre choses et la soudure froide cesse d'être une source d'erreur cachée et devient ce qu'elle devrait être : une partie silencieuse et comprise de la boucle de mesure.
À PROPOS DE NOUS
PRODUIT
COORDONNÉES.
-
 +86-181 1593 0076 (Amy)
-
 +86 (0)523-8376 1478
-
 [email protected]
-
 N° 80, Rue Chang’an, Ville de Dainan, Ville de Xinghua, Province du Jiangsu, Chine
CODE QR
Droit d'auteur © 2025. Jiangsu Zhaolong Electrics Co., Ltd.